


Při kontrolách kvalifikace stohu se elektrodová plsť opakovaně ukazuje jako součást, která s největší pravděpodobností způsobí selhání na úrovni článků: inženýři často uvádějí, že plsť představuje dva až tři z pěti nejčastějších problémů s odmítnutými součástmi v prvním roce výroby. Ten vzorec není náhoda. Plsť je místem reakce přenosu náboje, rozdělovačem elektrolytu přes aktivní oblast a mechanickým polštářem mezi bipolárními deskami, takže jakákoli změna v její struktuře se šíří přímo do výkonu zásobníku. Výběr an dodavatel elektrody elektrody je proto rozhodnutí materiálového inženýrství a dodavatelé, kteří projdou auditem, jsou ti, kteří kontrolují jakost prekurzoru, teplotu grafitizace, hustotu vpichování a toleranci tloušťky v rámci úzkých, ověřitelných oken.
Co musí dodavatel elektrolyzérových elektrod ovládat
Kvalifikovaný dodavatel elektrolyzérové plsti musí před řezáním role řídit čtyři procesní proměnné: výběr prekurzorového vlákna, profil karbonizace a grafitizace, hustotu vpichování a konečnou mechanickou toleranci. Vynechejte kteroukoli z nich a plsť může projít kontrolou datového listu, zatímco selže, jakmile je komprimována uvnitř stohu.
Elektrodová plsť je porézní textilie z uhlíkových nebo grafitových vláken, která působí současně jako reakční místo, vrstva pro distribuci elektrolytu a kompresní pufr uvnitř elektrolyzéru nebo článku s průtokovou baterií.
- Prekurzorový stupeň Vlákna na bázi PAN poskytují vyšší výtěžnost uhlíku, čistší povrchy a nižší obsah stopových kovů než ekvivalenty na bázi viskózy, což z nich činí výchozí nastavení pro vysoce účinné stohy.
- Grafitizační profil Tepelné zpracování nad 2000 stupňů Celsia snižuje specifický odpor o řád ve srovnání s karbonizovanou plstí; zesílení se objeví přímo ve sníženém ohmickém přepětí během provozu.
- Jehlování a hustota Hloubka a hustota vpichu nastaví poréznost a stlačitelnost. Plsť, která je příliš hustá, omezuje průtok elektrolytu; plsť, která je příliš otevřená, ztrácí při stlačení elektrický kontakt.
- Tolerance tloušťky V 300-článkové sestavě vytváří 0,3 mm tloušťka napříč články nerovnoměrný upínací tlak a nerovnoměrné rozložení proudu, proto kvalifikovaní dodavatelé udržují válcovanou plsť na /-0,3-0,5 mm se záznamy měření v celé šířce.
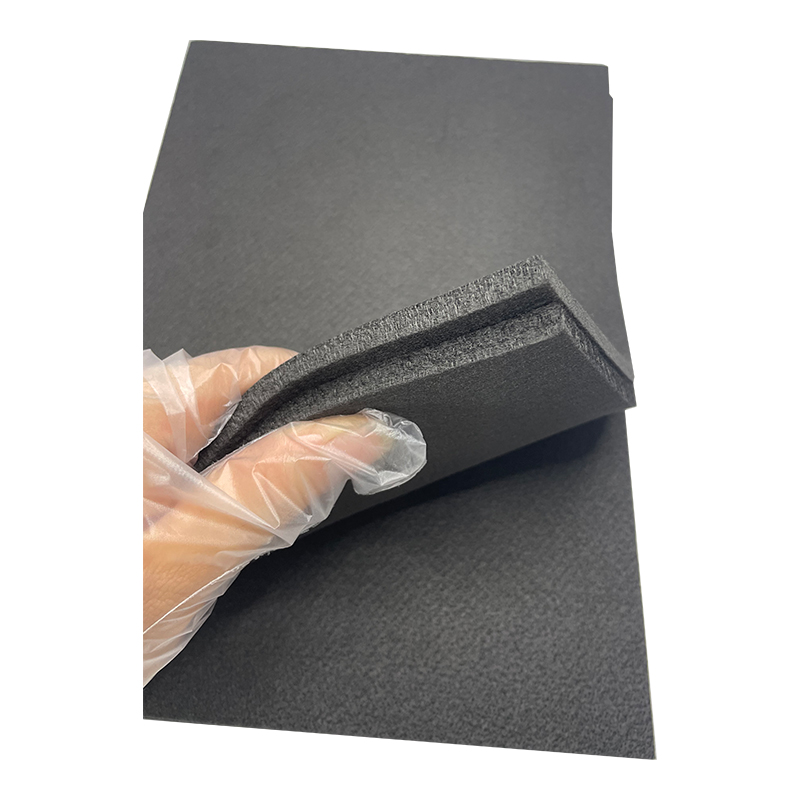 Vysokoteplotní grafitová plsť na bázi PAN pro elektrody průtokových baterií Tato plsť je grafitizována při 2200°C a odolává dlouhodobému používání až do 3200°C, s nízkou tepelnou vodivostí. Vyhovuje elektrodovým aplikacím, kde je kritická tepelná stabilita a chemická inertnost, takže stojí za to jej vyhodnotit při kvalifikaci dodavatele. Zobrazit produkt →
Grafitizovaná plsť PAN může poskytnout více než 10krát nižší elektrický odpor než negrafitizovaná karbonová plsť se stejnou architekturou vláken, a proto je výběr stupně první pákou, kterou konstruktér stohu zatáhne.
Pět specifikačních benchmarků pro hodnocení dodavatele elektrodové plsti elektrolyzéru
Začněte hodnocení dodavatele s pěti čísly datového listu: tloušťka, plošná hmotnost, pórovitost, plošný odpor a čistota uhlíku. Těchto pět parametrů předpovídá většinu chování v zásobníku, na kterém záleží, a každý z nich lze nezávisle ověřit během vstupní kontroly.
| Parametr | Typický rozsah přijatelnosti | Proč na tom záleží |
| Tloušťka | 2-6 mm, tolerance /-0,3-0,5 mm | Řídí jednotnost komprese a konzistenci mezi buňkami |
| Základní hmotnost | 200-600 g/m2 | Nastavuje dostupný elektroaktivní povrch a mechanický pocit |
| Pórovitost | 85–95 % | Vyrovnává tok elektrolytu proti elektrické konektivitě |
| Plošný odpor | Pod 5 ohm-cm2 pro grafitizované třídy | Přímý přispěvatel k ohmickému přepětí a účinnosti systému |
| Čistota uhlíku | Nad 99 % uhlíku, pod 0,1 % popela | Zabraňuje kontaminantům přechodných kovů z otravných elektrod |
85–95 % cíl porozity
Pod 5 odpor ohm-cm2
nad 99 % čistota uhlíku
/-0,3 mm tolerance tloušťky
Při prvním auditu si za každým číslem vyžádejte protokol o měření. Dodavatel, který nedokáže vysvětlit, jak byla měřena tloušťka napříč šířkou role, obvykle nedokáže dodržet toleranci ve výrobě a výsledný posun se stane vaší zmetkovitou.
Reprezentativní odolnost vůči stlačené oblasti podle stupně plsti
PAN grafitová plsť 1-4
Viskózová grafitová plsť 3-7
PAN uhlíková plsť 10-18
Hodnoty v ohm-cm2, jmenovitá tloušťka 3 mm, stlačeno na 70 % původního objemu. Rozsahy jsou orientační napříč komerčními datovými listy.
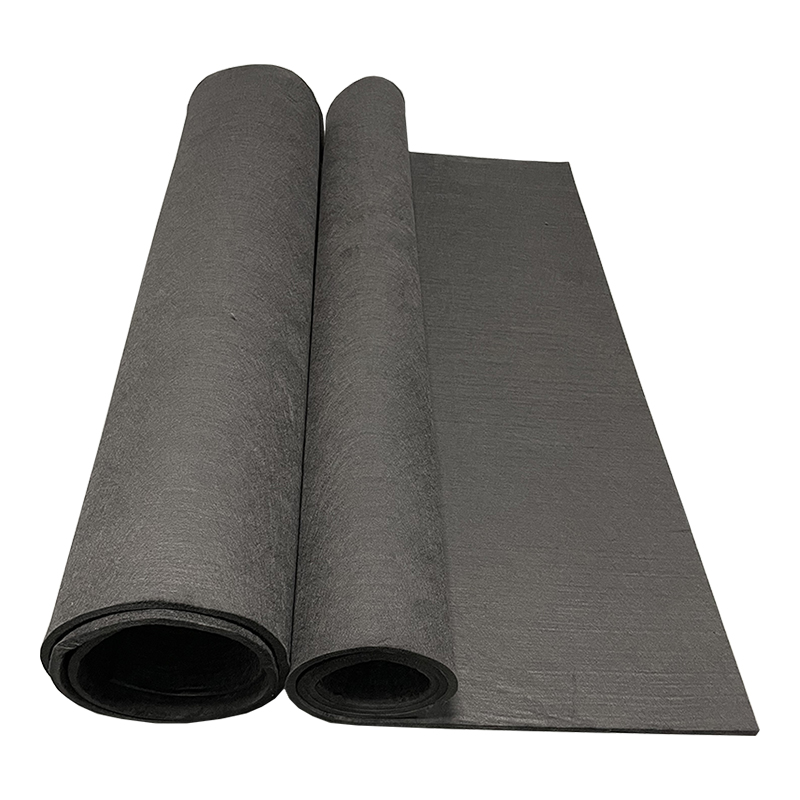 Uhlíková plsť na bázi PAN s konzistentním měřením jednotlivých šarží Tato plsť karbonizovaná při 1200 °C nabízí vysokou čistotu a stabilní výkon. Parametry datového listu lze ověřit napříč rolemi, což vám pomůže detekovat posun a udržovat konzistentní chování stohu ve výrobě. Zobrazit produkt →
Proč konzistence šarže odděluje spolehlivé dodavatele elektrodové plsti
Unášení mezi jednotlivými dávkami, nikoli počáteční vzorek, je hlavním rizikem nákladů ve vztahu dodávky elektrodové plsti. První vzorek vždy vypadá přijatelně; skutečnou otázkou je, zda se produkční hod 47 shoduje s kvalifikačním hodem 3.
Inženýři, kteří kontrolují 100 % příchozích dávek plsti, výrazně omezí odmítnutí článků souvisejících s elektrodou, protože odchylka tloušťky 0,4 mm napříč 200článkovým svazkem mění upínací tlak a místní hustotu proudu způsoby, které jsou viditelné až po sestavení svazku. Vyžádejte si u každé šarže certifikát o analýze, profilu krycí tloušťky, plošné hmotnosti a plošného odporu a při dodání znovu otestujte jeden vzorek z každé role. Stejný princip platí v systémech zinek-brom, kde kvalita elektrodové plsti má přímý vliv na životnost cyklu a zachování kapacity.
Uhlíková plsť
Karbonizováno kolem 1 000-1 500 C; vyšší odolnost, více zbytkových povrchových skupin, nižší cena. Vhodné pro prototypování a pro články, kde pokles tlaku váží více než účinnost.
Grafitová plsť
Grafitováno nad 2 000 C; nižší odolnost, vyšší čistota, silnější odolnost proti korozi. Preferovaná výchozí hodnota pro komerční elektrolyzéry a sady průtokových baterií.
Na auditech stopových prvků záleží. Jedna šarže se zvýšeným obsahem železa nebo mědi může urychlit degradaci elektrolytu a zrušit měsíce validace zásobníku, proto stanovte limity kontaminantů v kupní smlouvě, nejen v datovém listu.
Přizpůsobení, dodací lhůty a objemové závazky od dodavatele elektrodové plsti
Pouze katalogový dodavatel nutí vaši geometrii stohu, aby odpovídala jeho standardním velikostem rolí; zakázkový dodavatel přizpůsobí tloušťku, šířku štěrbiny, úpravu hran a sledovatelnost šarže vašemu kusovníku.
- Šířka řezu a štěrbiny přizpůsobená aktivní oblasti rámu buňky, což snižuje plýtvání matricí a třepení hran.
- Svařované hrany nebo integrované vodicí desky pro sestavy bipolárních desek, zkracující dobu montáže stohu.
- Povrchové úpravy, které zlepšují hydrofilitu a smáčení elektrolytu během počátečního plnění.
- Kompletní záznamy o rozbalených kontrolách a integrita na úrovni šarží pro sledovatelnost kusovníku.
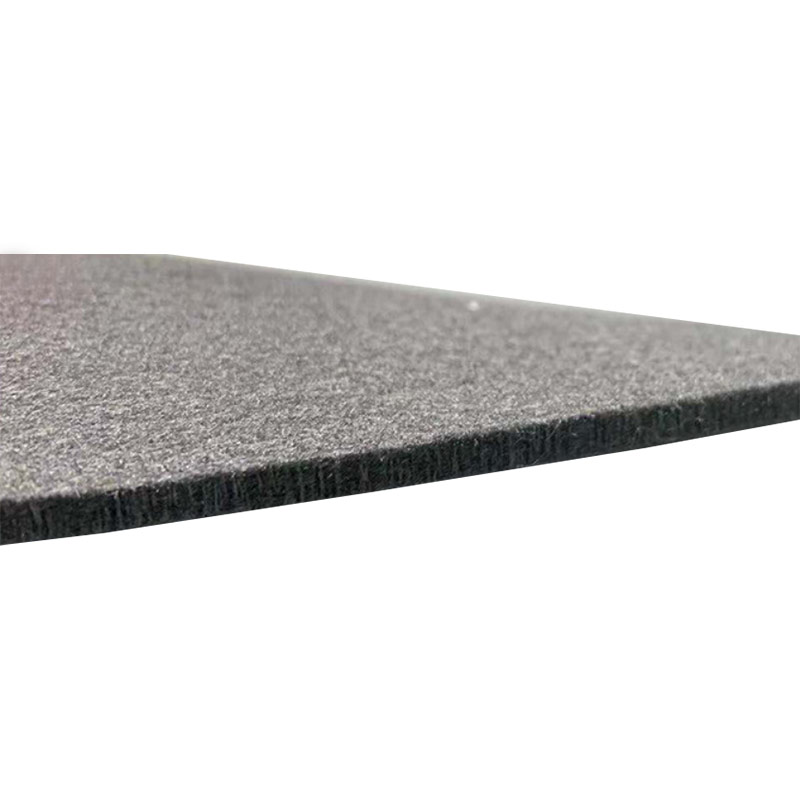 Přizpůsobitelná elektrodová plsť s velkou plochou povrchu a šaržemi na míru Tato plsť se specifickou povrchovou plochou až 100 m²/g prostřednictvím CVD a volitelnými možnostmi pro hydrofobní nebo hydrofilní typy podporuje vlastní tloušťku, šířku štěrbiny a sledovatelnost šarže – důležité pro sladění s vaším kusovníkem a plánování dodacích lhůt. Zobrazit produkt →
Dodací lhůty a minimální objednací množství si zaslouží stejnou pozornost jako cena. Výrobní cyklus grafitizace je plánován v týdenních přírůstcích a vlastní specifikace tloušťky nebo plošné hmotnosti rozšiřuje okno dále. Potvrďte, že dodavatel má vyrovnávací kapacitu pro opakované objednávky a může se zavázat k vystavení certifikátu analýzy každé dodané šarže.
Jiaxing Naco New Material Co., Ltd., zakázková továrna na vodivé uhlíkové produkty, dodává elektrodové plsti v jakostech na bázi PAN a viskózy. Jeho přizpůsobené formáty jsou umístěny pod produktovou řadou elektrodové plsti, kde lze tloušťku, hustotu a vlastnosti povrchu sladit s designem stohu.
Před vystavením objednávky požádejte dodavatele, aby provedl zkušební sérii s přesnou tloušťkou a plošnou hmotností ve vašem kusovníku, podržel ji sedm dní a znovu změřil. Udržení pilotních šarží je nejsilnějším ukazatelem konzistence produkce.
Často kladené otázky o dodavatelích elektrodové plsti pro elektrolyzéry
Jaký je rozdíl mezi uhlíkovou plstí a grafitovou plstí pro elektrolyzéry?
Uhlíková plsť je karbonizována při zhruba 1 000 až 1 500 stupních Celsia a nese vyšší elektrický odpor a zbytkové funkční skupiny povrchu. Grafitová plsť je tepelně zpracována nad 2000 stupňů Celsia, což řádově snižuje odolnost a zlepšuje odolnost proti korozi. Grafitová plsť je bezpečnější výchozí pro komerční stohy.
Jakou toleranci tloušťky bych měl specifikovat pro elektrodovou plsť?
Zadejte /-0,3 mm pro stohy nad 50 buněk a /-0,5 mm pro menší sestavy. Vyžadujte měření v devíti bodech po šířce role spíše než na jedné středové ose, protože odchylky od okraje ke středu jsou tím, co vytváří nerovnoměrnost komprese.
Jak mohu provést audit dodavatele elektrodové plsti před objednávkou?
Vyžádejte si certifikáty analýzy pro tři nedávné výrobní šarže, prohlédněte si protokoly teploty grafitizace a proveďte příchozí testy profilu tloušťky a plošného odporu. Dodavatel, který odmítne kterýkoli z těchto kroků, nese skrytou variaci, která se stane vaší mírou odmítnutí.
Lze elektrodovou plsť přizpůsobit pro konkrétní návrh stohu?
Ano. Tloušťku, plošnou hmotnost, pórovitost, šířku štěrbiny a povrchovou úpravu lze upravit a někteří dodavatelé nabízejí svařované hrany nebo integrované lišty. Přizpůsobení prodlužuje dodací lhůty, proto sladte zkušební provoz s plánem ověřování zásobníku.


